Что такое флексопечать полного цикла
Флексопечать полного цикла представляет собой комплексный технологический процесс нанесения красителя на гибкую подложку с применением эластичных форм. Рисунок переносится с печатной цилиндрами на подложку через контакт между элементом печати и поверхностью, после чего следует сушка и последующая обработка. Это позволяет создавать многокрасочные изображения на широком спектре материалов.
Цикл полного цикла включает несколько стадий: подготовку материалов и форм, собственно печать, последовательную сушку, контроль регистрации и финальную обработку поверхности. Важным аспектом является точная настройка режимов подачи краски, температуры и скорости конвейера, что обеспечивает повторяемость изображения в раппортах и устойчивость к последующей эксплуатации готовой продукции. Для получения подробностей смотрите https://formprint.ru/services/fleksopechat/.
Определение и область применения
Флексопечать полного цикла относится к технологическим методам нанесения изображения на рулонные подложки с использованием эластичных форм и красящего состава. Основной областью применения являются упаковочные материалы, ленты и вспомогательные покрытия, где требуется высокая производительность, устойчивость к механическим воздействиям и относительно низкая стоимость тиража.
Основные принципы процесса
Принципы процесса базируются на передаче изображения через эластичный печатный цилиндр на подложку с последующей сушкой и закреплением краски. Важна регистрация цветовых каналов, что достигается точной калибровкой подачи, подачи форм и балансом между количеством нанесённого слоя и временем высыхания.
«Регистрация цвета требует точной настройки и регулярной калибровки рабочих режимов»
Это обеспечивает единообразие раппорта по всей длине рулона.
Этапы цикла: от подготовки до выпуска готовой продукции
- Подготовка материалов и форм: выбор подложки, краски и лаки, подготовка печатных форм и затвердителей, калибровка параметров подачи.
- Настройка оборудования и регистрирование: установка цилиндров, настройка регистрирующих систем, проверка соприкосновения и зазоров, подготовка сушильной системы.
- Печать: нанесение изображения на подложку с контролем равномерности слоя и точности сопоставления цветов.
- Сушка и консервация слоя: доведение краски до полного высыхания при заданной температуре и скорости конвейера.
- Контроль качества промежуточный: проверка регистрации, однородности слоя и цветовых отклонений.
- Корректирующие операции: локальная подгонка цвета, устранение дефектов, повторная сушیارм.
- Финальная обработка и выпуск: нанесение защитных покрытий, финальный контроль и подготовка к упаковке.
Подготовка материалов и форм
Ключевая задача подготовки состоит в выборе подложки с необходимой прочностью и эпидермально-адгезивной характеристикой. Толщина подложки варьирует в диапазоне 12–50 микрометров, что влияет на растяжение материала и передачу краски. Формы из фотополимерной или полимерной пластины подготавливаются для обеспечения выступов, соответствующих требуемому раппорту. Параметры пластины включают размер, жесткость и сопротивление воздействию растворителей.
Печать, сушка и завершающие операции
Процесс печати опирается на взаимодействие между цилиндрами и подложкой, передачу цвета и раппортов, а затем на систему высушивания, которая обеспечивает фиксацию краски до снятия потенциальной деформации. В сушильной секции используются конвейеры и тепловой модуль с управляемой температурой, что влияет на время высыхания и устойчивость к смывам. В зависимости от краски, тип подложки и толщины слоя, температура суши может варьироваться в пределах 60–100 °C.
Оборудование и материалы флексопечати
Печатные машины и цилиндры
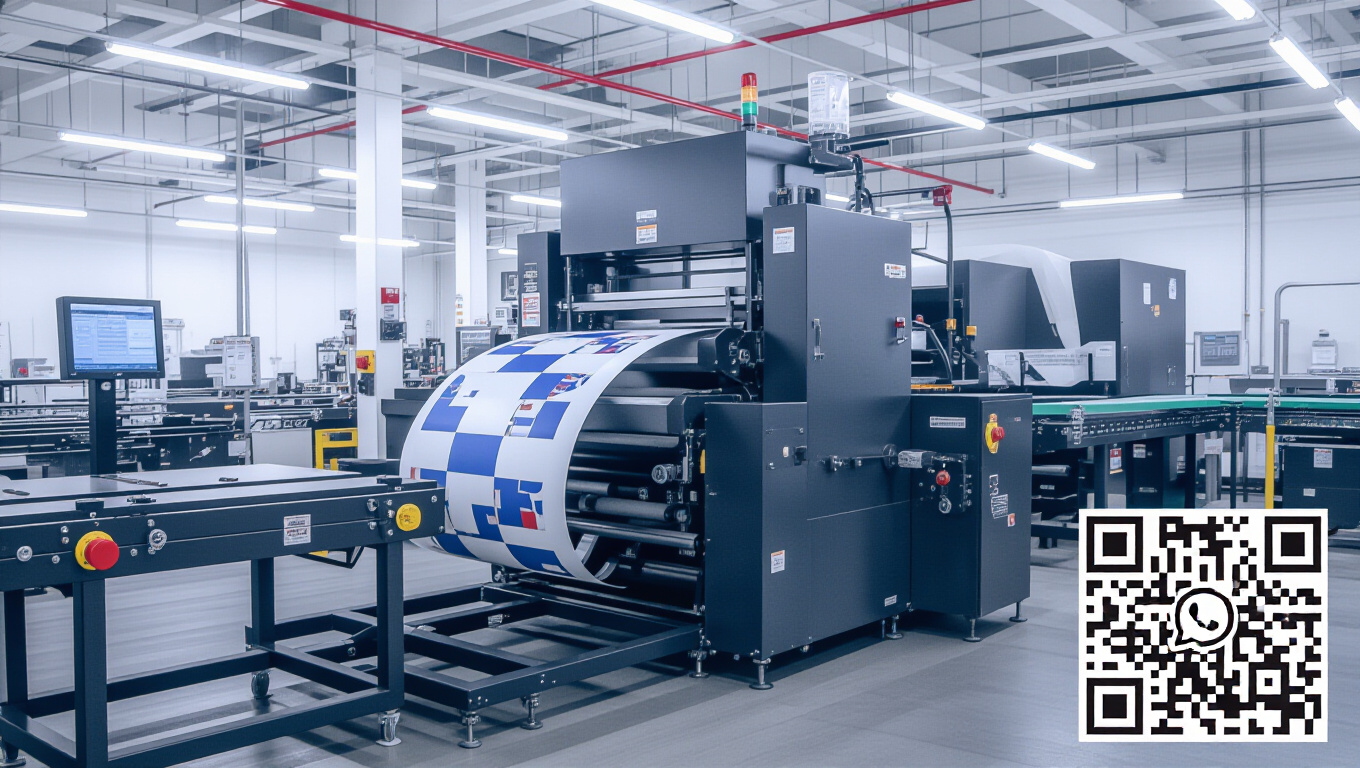
Печатная машина флексопечати основана на наборе цилиндров, где ведущий цилиндр обеспечивает подачу подложки, а формный цилиндр наносит изображение. Дополнительные цилиндры регулируют подачу краски и охлаждение. Основные элементы включают: подающие узлы, регистрирующие механизмы и систему высушивания. Цилиндры изготавливаются из материалов, стойких к агрессивной среде красок и растворителей, с требуемой плотностью поверхности для точной передачи изображения.
Краски, лаки и подложки
Краски и лаки для флексопечати разделяются по типу растворителя и связующего вещества. В oposição к водным клеям, растворители обеспечивают более быструю фиксацию слоя, однако требуют эффективной вентиляции и контроля выбросов. Вязкость краски и время высыхания влияют на скорость печати и качество раппортов. Подложки отличаются типом (пленки, бумага), толщиной и адгезией, что в совокупности определяет долговечность печати и устойчивость к истиранию.
| Элемент | Назначение | Ключевые параметры |
|---|---|---|
| Печатная машина | Перенос изображения на подложку | цилиндры печати, подача, сушильная часть |
| Цилиндры печати | Передача изображения | материал, диаметр, посадка |
| Подложка | Основа для печати | толщина 12–50 мкм, адгезия |
Контроль качества, риски и параметры
Методы контроля качества
Контроль качества включает мониторинг регистрации цвета, однородности слоя и соответствия требуемым допускам по толщине. В практике применяются визуальные проверки, спектрофотометрический анализ и тесты на прочность сцепления. Регулярная калибровка систем и регистрация цветовых каналов снижают риск несоответствий между цветами и раппортом.
Частые дефекты и способы их устранения
К распространенным дефектам относят частичное смещение цвета, несоответствие раппорта, «травление» краски и образование шлейфов. Причинами часто являются несоответствие вязкости краски, изменение ширины подложки, несвоевременная сушка или неправильная регистрация. Исправления производят путем коррекции пропорций красителя, обновления калибровок и перенастройки параметров сушильной камеры.
